Механічна обробка металу створює різні частинки залежно від операції та матеріалу. Картриджні фільтри можуть застосовуватися в системах локального очищення, але не будь-який картридж підійде для будь-якої дільниці.
Металеві частинки не однакові
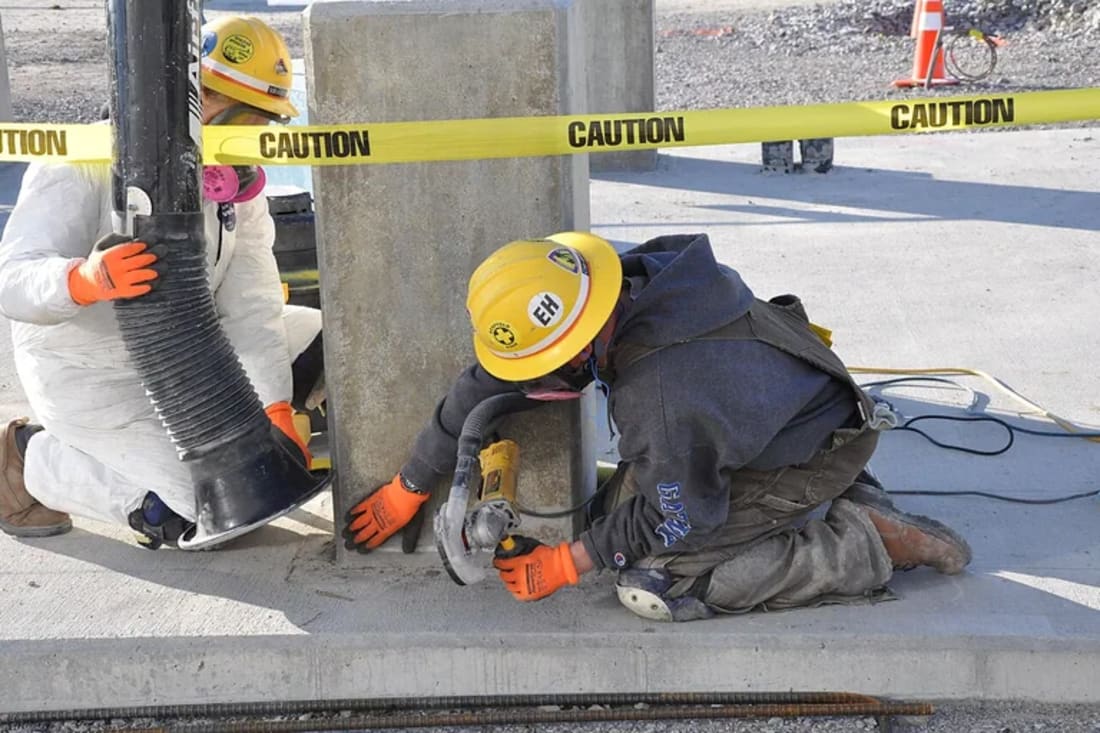
У невеликій майстерні працюють свердлильний та шліфувальний пости. Вони створюють різні типи забруднення, тому доцільно оцінити окремо кожну точку відсмоктування. Загальна витрата не описує всі ризики.
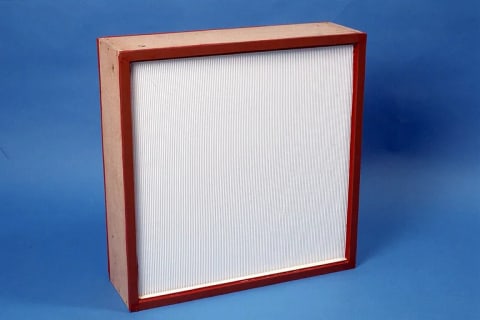
У металообробній майстерні картриджна установка повинна працювати разом із локальними відсмоктувачами біля джерел пилу. Різання, шліфування та інші операції можуть створювати частинки з різною поведінкою, тому загальний опис «металевий пил» недостатній. Варто позначити кожен пост на схемі, визначити його робочий графік та перевірити сумарну витрату при одночасній роботі. Після цього можна оцінити, як запилений потік надходитиме до корпуса і який матеріал картриджів потрібен. Важливо також залишити місце для контролю перепаду тиску й сервісу. Придатність установки визначається всією схемою, а не лише розміром фільтрувального елемента на фотографії.
Фото до матеріалу «Картриджна фільтрація у металообробній майстерні»: промисловий енергетичний вузол з установленими вентиляторами.
Свердління поряд зі шліфуванням
На сторінці HTF оброблення металів названо серед застосувань картриджних систем. Гофрований фільтрувальний матеріал забезпечує компактний елемент, але його конкретні властивості та потреба в спеціальній обробці залежать від середовища.
Для питання «Картриджна фільтрація у металообробній майстерні» у HTF наведено тематичну сторінку Картриджний фільтр для очищення повітря. Оскільки сторінка описує змінні елементи, для задачі «Свердління поряд зі шліфуванням» потрібно звіряти матеріал та геометрію з корпусом.
Картридж у системі металообробки
Під час реконструкції корисно порівняти фактичну тягу біля постів до та після зміни аспірації. Якщо за високої номінальної витрати пил залишається в робочій зоні, причину варто шукати в місцевому захопленні й розподілі повітря. Далі перевіряють стан фільтрувальних елементів, поведінку опору та режим видалення зібраних частинок. Якщо майстерня планує додатковий верстат, його вплив потрібно включити до технічного завдання до замовлення корпуса. Окремо оцінюють геометрію проходів і можливість заміни картриджів без втручання в сусіднє обладнання. Такий порядок допомагає ухвалювати рішення на основі вимірювань, а не припущень щодо універсальності картриджної технології.
Помилка – покладатися лише на те, що елемент фізично поміщається в корпус. Матеріал і режим роботи мають бути сумісними з пиловим потоком.
Контрольний список для теми: Картриджна фільтрація у металообробній майстерні
- Позначити верстати з найбільшим пиловиділенням
- Перевірити одночасність роботи різних металообробних постів
- Уточнити властивості частинок та робочу температуру
- Зіставити повітропроводи з продуктивністю вентилятора
- Передбачити місце для заміни картриджів
- Контролювати тягу та перепад тиску за режимами
Перевірка умов до замовлення
Перед оцінкою картриджної системи в майстерні корисно розглянути кожну операцію окремо. Якщо одне робоче місце створює дрібний пил, а інше – великі частинки, їх не слід вважати ідентичними потоками. Далі досліджують витрати, маршрут повітря й посадкові параметри корпуса. Тільки після цього уточнюють матеріал змінного елемента. Не потрібно обирати картридж за фотографією від іншої дільниці. Реальна придатність залежить від процесу, а не від загального враження про зовнішню схожість обладнання.
Для запиту уточніть матеріал деталей, типи операцій, характеристики пилу та встановлений корпус. Це важливіше за зовнішню схожість картриджів.
Після оцінювання теми «Перевірка умов до замовлення» корисно звернутися до суміжної задачі: Картриджний фільтр для деревообробки: аналіз пилу. Цей перехід уточнює питання «Які фракції дає деревообробка» без підміни технічних вимірювань.
#Металообробка #ФільтраціяПовітря #КартриджніФільтри